工业滑升门生产工艺流程及质量管控要点
📅 2026-10-12
🔖 上海高藤门业发展有限公司:快速卷帘门,工业滑升门,PVC软门帘,工业门,防护隔断
工业滑升门的品质差异,往往在车间里就已经决定。上海高藤门业发展有限公司在工业门领域深耕多年,从板材开卷到成品发运,每道工序都有明确的工艺参数与检验节点。
核心生产工艺流程
门板成型是第一道关键工序。镀锌钢板经数控开卷校平后,进入辊压成型线,通过连续冷弯工艺形成带加强筋的断桥结构。成型速度控制在8-12m/min,辊压道次不少于14道,确保截面尺寸公差在±0.5mm以内。填充聚氨酯发泡环节,密度需达到40±2kg/m³,发泡后熟化时间不低于24小时。
五金装配与平衡系统调试是决定使用寿命的环节。扭簧预紧力根据门体重量精确计算,误差超过5%即会导致运行偏载。
质量管控的三个核心节点
- 原材料入厂检验:钢板厚度、镀锌层附着力、聚氨酯原料羟值等指标逐批抽检
- 过程巡检:每2小时对门板直线度、发泡填充饱满度进行在线检测
- 成品运行测试:每樘门须完成不少于50次连续启闭,检测噪音、限位精度与安全气囊响应
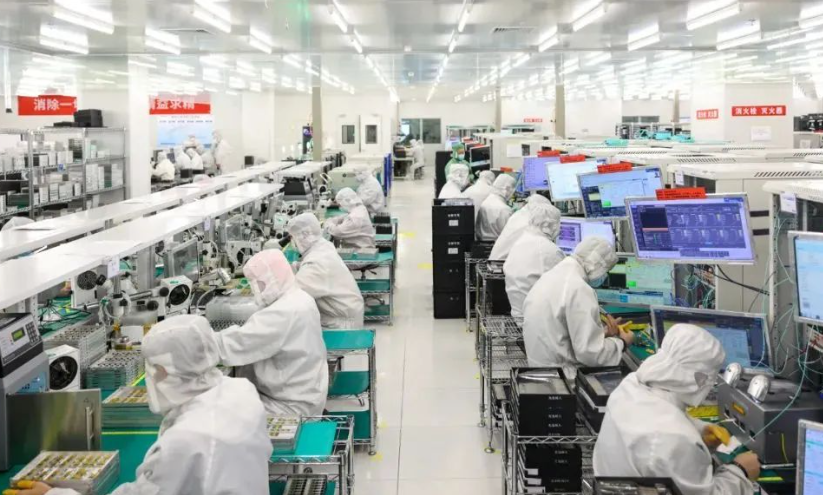
以公司近期交付的某汽车零部件工厂项目为例,32樘工业滑升门配合快速卷帘门与PVC软门帘分区使用,针对物流通道与生产车间不同场景匹配门型。项目验收时,门体运行噪音控制在65dB以内,启闭速度达0.8m/s,满足高频次通行需求。
系统性质量思维
从工业门到防护隔断,上海高藤门业发展有限公司:快速卷帘门,工业滑升门,PVC软门帘,工业门,防护隔断——各产品线的质量逻辑相通:工艺参数可追溯、检验节点不跳步、出厂标准不打折。把制造环节做扎实,现场安装与售后维护成本自然下降。
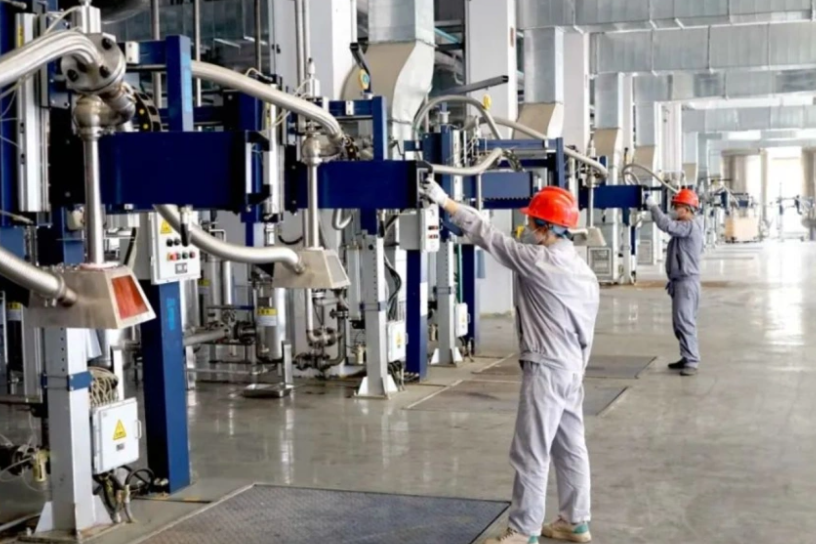
工业滑升门不是快消品,一樘门往往要用十年以上。工艺上的每一分严谨,最终都会体现在用户的日常使用中。